
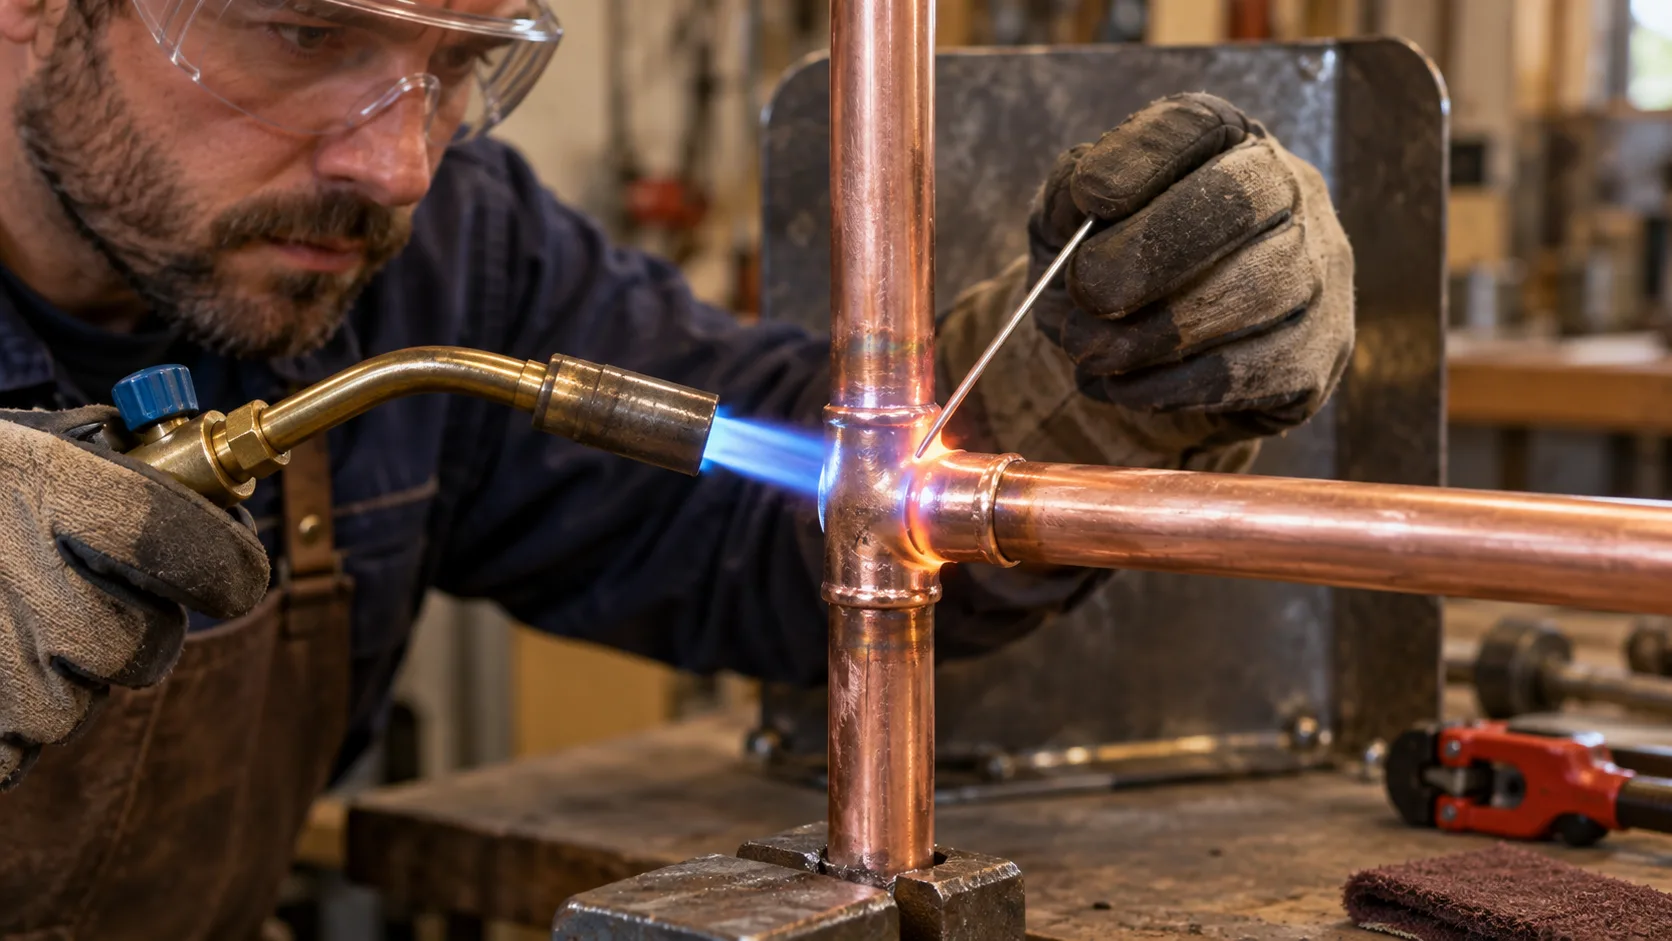
La « soudure cuivre » réalisée en plomberie est généralement une brasure : le tube et le raccord ne fondent pas. Seul un métal d’apport, comme l’étain ou un alliage cuivre-phosphore, passe à l’état liquide et pénètre entre les pièces. Cette distinction paraît technique, mais elle aide à comprendre le bon geste : il faut chauffer l’assemblage, puis laisser le cuivre faire fondre l’apport.
Qu’est-ce que la brasure du cuivre ?
Le brasage consiste à assembler deux pièces métalliques grâce à un métal d’apport dont la température de fusion est inférieure à celle du cuivre. Le tube est inséré dans un raccord présentant un faible espace périphérique. Une fois liquéfié, l’apport circule dans cet espace par capillarité.
Une brasure réussie ne se limite donc pas au petit cordon visible autour du raccord. L’essentiel de l’assemblage se trouve à l’intérieur, sur toute la zone d’emboîtement. Pour que l’apport y pénètre correctement, les surfaces doivent être propres, bien ajustées et chauffées de façon homogène.
Le soudage fonctionne différemment puisque les bords des pièces à réunir sont eux-mêmes fondus. Le soudobrasage, de son côté, dépose généralement un cordon sans rechercher la même pénétration capillaire. Pour les raccords classiques de plomberie en cuivre, c’est bien le brasage qui est employé.
Brasure tendre ou brasure forte : laquelle choisir ?
La distinction repose sur la température de mise en œuvre du métal d’apport. Une brasure tendre s’effectue sous 450 °C, tandis qu’une brasure forte dépasse ce seuil. Le choix dépend de la température du fluide, des contraintes mécaniques, de la réglementation applicable et des caractéristiques de l’installation.
| Critère | Brasure tendre | Brasure forte |
|---|---|---|
| Métal d’apport courant | Alliage à base d’étain, sans plomb pour l’eau potable | Cuivre-phosphore ou cuivre-argent |
| Température indicative | Fusion souvent proche de 230 °C, mise en œuvre sous 450 °C | Environ 600 à 900 °C selon l’alliage |
| Source de chaleur | Lampe à souder ou chalumeau adapté | Chalumeau suffisamment puissant et réglable |
| Résistance | Adaptée à des usages modérément sollicités | Meilleure tenue mécanique et thermique |
| Difficulté | Chauffe plus facile à maîtriser | Demande davantage de précision et de protections |
La brasure tendre à l’étain
La brasure tendre est pratique pour certains circuits d’eau froide et certaines installations domestiques compatibles. Sa température relativement basse limite l’échauffement du chantier et permet de travailler avec un équipement simple. Il faut employer un fil d’étain adapté à l’usage prévu ainsi qu’un flux compatible avec le cuivre.
Elle n’est cependant pas universelle. Une canalisation soumise à une température élevée, à des vibrations ou à des contraintes mécaniques peut exiger une brasure forte. Pour l’eau potable, le métal d’apport et le flux doivent être expressément destinés à cet usage : les anciens produits contenant du plomb sont à écarter.
La brasure forte cuivre-phosphore ou cuivre-argent
La brasure forte produit un assemblage plus résistant à la chaleur et aux sollicitations. Elle est couramment envisagée pour le chauffage, l’eau chaude et différents réseaux techniques, sous réserve des règles propres à chaque installation.
Sur un assemblage cuivre-cuivre, certaines baguettes cuivre-phosphore peuvent s’utiliser sans flux, car le phosphore agit comme désoxydant. Cette propriété ne s’étend pas automatiquement aux autres métaux. Pour du cuivre assemblé à du laiton, un alliage et un flux adaptés sont généralement nécessaires. La notice du fabricant reste la référence pour connaître la plage de fusion et les matériaux compatibles.
Quel type de brasure selon l’installation ?
Le type de fluide ne constitue pas le seul critère. La pression, la température maximale, le diamètre du tube et les prescriptions techniques doivent aussi être pris en compte.
| Installation | Solution généralement envisagée | Point de vigilance |
|---|---|---|
| Eau froide | Brasure tendre ou forte selon le réseau | Produits compatibles avec l’eau potable |
| Eau chaude sanitaire | Solution compatible avec la température de service, souvent brasure forte | Respect des prescriptions de l’installation |
| Chauffage | Brasure forte fréquemment retenue | Température, pression et dilatation |
| Gaz | Procédé et produits agréés pour cet usage | Intervention professionnelle fortement recommandée |
| Réfrigération | Brasure forte adaptée au fluide et au matériel | Maîtrise de l’oxydation interne et réglementation sur les fluides |
| Cuivre-laiton | Souvent alliage cuivre-argent avec flux compatible | Éviter la surchauffe du raccord en laiton |
Pour le gaz et la réfrigération, une brasure visuellement correcte ne suffit pas. Ces domaines imposent des méthodes de contrôle, des produits et parfois des qualifications spécifiques. Sans compétence professionnelle, il vaut mieux ne pas intervenir.
Le matériel nécessaire pour braser du cuivre
Préparez tout le matériel avant d’allumer le chalumeau 🔥. Vous éviterez ainsi de chercher un outil pendant que le raccord est chaud.
- un tube et un raccord compatibles, au bon diamètre ;
- un coupe-tube pour obtenir une coupe droite ;
- un ébavureur ou un outil d’ébavurage ;
- un tampon abrasif fin ou une toile abrasive adaptée ;
- un produit dégraissant ne laissant pas de résidu ;
- un flux ou un décapant compatible, s’il est requis ;
- un fil ou une baguette d’apport adapté à l’installation ;
- une lampe à souder ou un chalumeau suffisamment puissant ;
- un allume-gaz sécurisé, si l’appareil n’a pas d’allumage intégré ;
- un écran pare-flamme et un support résistant à la chaleur ;
- des lunettes de protection, des gants adaptés et des vêtements couvrants ;
- un chiffon propre pour le nettoyage après refroidissement.
Le chalumeau doit permettre de chauffer rapidement le raccord sans maintenir longtemps la flamme au même endroit. Une petite lampe à souder peut convenir à une brasure tendre sur un tube de faible diamètre. Une brasure forte ou un tube plus important exige généralement une puissance supérieure. Un chalumeau très puissant n’est pas toujours plus pratique : mal réglé, il augmente le risque de brûler le flux et d’oxyder le cuivre.
Comment faire une brasure cuivre étape par étape ?
1. Vidanger, couper et ébavurer le tube
Fermez l’alimentation, puis vidangez complètement la partie du réseau concernée. Une petite quantité d’eau dans le tube peut absorber la chaleur et empêcher le raccord d’atteindre la bonne température.
Coupez ensuite le tube perpendiculairement avec un coupe-tube. Retirez la bavure intérieure et extérieure sans déformer l’extrémité. L’ébavurage facilite l’emboîtement et évite de perturber l’écoulement du fluide.
2. Nettoyer et dégraisser les surfaces
Frottez l’extérieur du tube sur toute la profondeur d’emboîtement. Nettoyez également l’intérieur du raccord avec un abrasif ou une brosse de diamètre adapté. Les surfaces doivent présenter un cuivre propre et régulier, sans peinture, graisse ni oxydation.
Ne touchez plus les zones préparées avec les doigts. Une surface grasse gêne l’étalement du métal d’apport et peut créer des défauts.
3. Vérifier l’ajustement
Emboîtez le tube à fond dans le raccord, puis repérez la profondeur d’insertion au crayon. Les pièces doivent tenir correctement tout en laissant le très faible jeu nécessaire à la capillarité. Un raccord déformé, trop lâche ou forcé n’offre pas de bonnes conditions de brasage.
Positionnez définitivement l’assemblage avant la chauffe. Les tubes ne doivent pas exercer de traction sur le raccord.
4. Appliquer le flux si nécessaire
Déposez une couche fine et régulière de flux sur la partie mâle. Un excès peut pénétrer dans la canalisation et laisser des résidus. Assemblez immédiatement les pièces, puis essuyez ce qui déborde.
Le flux n’est pas interchangeable d’un procédé à l’autre. Vérifiez sa compatibilité avec le métal d’apport, la température de brasage et l’usage du réseau. N’en ajoutez pas par habitude si la baguette et le fabricant indiquent qu’il n’est pas nécessaire.
5. Chauffer uniformément le raccord
Placez le pare-flamme derrière la zone de travail et éloignez tout matériau combustible. Dirigez la flamme sur la partie la plus massive du raccord, puis déplacez-la régulièrement autour de l’assemblage. Le but est d’amener les deux pièces à la bonne température, pas de chauffer uniquement un point.
Le comportement du flux peut donner une indication, mais sa couleur ou son aspect varie selon le produit. Fiez-vous en priorité aux consignes de sa notice. Un cuivre qui noircit fortement et un flux brûlé signalent généralement une chauffe excessive.
6. Appliquer le métal d’apport
Écartez légèrement la flamme et présentez le fil ou la baguette à la jonction, de préférence du côté opposé à la chauffe. L’apport doit fondre au contact du raccord chaud, et non directement sous l’action de la flamme.
S’il ne fond pas, reprenez brièvement la chauffe en la répartissant. Dès que l’apport devient liquide, il est aspiré dans l’emboîtement par capillarité. Faites le tour du raccord si sa position l’exige, sans accumuler une grosse boule extérieure. Ajouter toujours plus de métal ne compense ni un mauvais nettoyage ni une température insuffisante.
7. Laisser refroidir sans bouger
Retirez la flamme et immobilisez l’assemblage. Un déplacement avant solidification peut créer une fissure presque invisible. Laissez le raccord revenir naturellement à une température sûre ; un refroidissement brutal à l’eau peut provoquer un choc thermique et masquer un défaut.
Une fois la pièce refroidie, retirez les résidus de flux avec la méthode prévue par le fabricant. Cette étape est importante, car certains résidus sont corrosifs.
8. Contrôler l’étanchéité
Inspectez le raccord : l’apport doit avoir mouillé régulièrement la jonction, sans trou ni zone brûlée. Cette vérification visuelle ne prouve toutefois pas l’étanchéité interne.
Remettez le réseau en service progressivement, puis effectuez le contrôle adapté à l’installation. Sur un réseau d’eau domestique, essuyez parfaitement la zone avant d’observer si une goutte réapparaît. Les réseaux techniques, de gaz ou de réfrigération nécessitent des essais réglementés réalisés avec le matériel approprié.
Comment braser du cuivre avec du laiton ?
Le laiton ne réagit pas exactement comme le cuivre à la chauffe. Il faut donc éviter de concentrer longuement la flamme sur le raccord, notamment s’il est mince ou comporte un filetage. Chauffez l’ensemble progressivement en dirigeant davantage la chaleur vers la pièce la plus massive.
Pour une brasure forte cuivre-laiton, un alliage contenant de l’argent est souvent retenu parce qu’il présente une plage de travail adaptée et une bonne fluidité. Il faut néanmoins choisir la baguette en fonction de sa fiche technique. Un flux compatible avec le cuivre, le laiton et la température d’utilisation est généralement indispensable.
Retirez, lorsque c’est possible, les joints, clapets ou éléments sensibles à la chaleur avant le brasage. Une vanne peut sembler intacte extérieurement alors que son joint interne a été endommagé.
Les erreurs fréquentes à éviter
- Chauffer la baguette directement : l’apport forme une goutte en surface sans pénétrer correctement dans le raccord.
- Travailler sur un tube humide : l’eau absorbe la chaleur et produit de la vapeur.
- Négliger le nettoyage : l’oxydation et la graisse empêchent le mouillage du cuivre.
- Brûler le flux : une chauffe trop longue lui fait perdre son efficacité et favorise les dépôts.
- Utiliser un produit incompatible : le mauvais couple flux-baguette peut produire une brasure fragile ou impropre à l’usage prévu.
- Déplacer le raccord trop tôt : le métal encore pâteux peut se fissurer.
- Masquer une fuite avec de l’apport : déposer une couche extérieure sur une ancienne brasure ne répare pas son défaut interne.
- Oublier le test : un beau cordon n’est pas une garantie d’étanchéité.
Si une brasure fuit, coupez et vidangez le réseau. La réparation fiable consiste généralement à démonter ou à retirer le raccord défectueux, à nettoyer jusqu’au métal sain, puis à refaire l’assemblage. Réchauffer une zone contaminée par l’eau ou ajouter de l’étain en surface donne rarement un résultat durable.
Sécurité : les précautions indispensables
Un chalumeau peut enflammer un isolant, une poussière, une cloison ou une pièce de bois située derrière le tube. Dégagez largement la zone et vérifiez ce qui se trouve de l’autre côté de la paroi. Utilisez un écran pare-flamme, gardez un moyen d’extinction accessible et surveillez la zone après la fin du travail.
- travaillez dans un local ventilé ;
- portez des lunettes, des vêtements couvrants et des gants adaptés ;
- posez les pièces chaudes sur un support incombustible ;
- respectez les consignes de stockage et d’utilisation des cartouches de gaz ;
- ne chauffez jamais une canalisation contenant un fluide ou des vapeurs inflammables ;
- retirez les isolants et protections combustibles proches du raccord ;
- évitez d’inhaler les fumées du flux et du métal d’apport.
Une intervention sur une canalisation de gaz ne se résume pas à fermer un robinet. La mise hors service, la purge, le brasage et le contrôle final répondent à des exigences particulières. Confiez ce travail à un professionnel qualifié. La même prudence s’applique aux circuits frigorifiques et aux zones où la flamme ne peut pas être utilisée sans danger.
FAQ sur la brasure cuivre
Quelle température faut-il pour braser du cuivre ?
Un alliage à base d’étain fond souvent autour de 230 °C et reste dans la catégorie des brasures tendres, réalisées sous 450 °C. Une brasure forte travaille généralement entre 600 et 900 °C. La valeur exacte dépend de la baguette : consultez toujours sa plage de fusion.
Quelle baguette choisir pour le cuivre ?
Pour une brasure tendre, choisissez un alliage à base d’étain compatible avec le réseau. Pour une brasure forte cuivre-cuivre, une baguette cuivre-phosphore peut convenir. Un assemblage cuivre-laiton demande souvent une baguette cuivre-argent et un flux spécifique. L’usage final reste déterminant.
Peut-on braser un tube cuivre à l’étain ?
Oui, pour les installations qui autorisent la brasure tendre. L’étain doit être sans plomb lorsqu’il est destiné à une canalisation d’eau potable. Il ne faut pas retenir cette solution si les contraintes thermiques, mécaniques ou réglementaires imposent une brasure forte.
Quel chalumeau utiliser pour une brasure forte ?
Il faut un appareil capable d’amener rapidement l’ensemble du raccord à la température de fusion de la baguette. La puissance nécessaire varie selon le diamètre, l’épaisseur des pièces et l’alliage. Une flamme précise et réglable est préférable à une chauffe très puissante mais difficile à contrôler.
Comment savoir si une brasure est réussie ?
Le métal d’apport doit avoir circulé régulièrement autour de la jonction, sans amas, trou ni cuivre fortement brûlé. Le raccord ne doit pas avoir bougé pendant le refroidissement. Seul un essai d’étanchéité adapté au réseau permettra cependant de valider l’assemblage.
Comment réparer une fuite sur une brasure cuivre ?
Coupez l’alimentation, vidangez et séchez parfaitement le tube. Ne tentez pas de cacher la fuite avec une nouvelle couche d’apport. Déposez ou remplacez le raccord, nettoyez les surfaces jusqu’au cuivre sain, puis recommencez la brasure et son contrôle d’étanchéité.